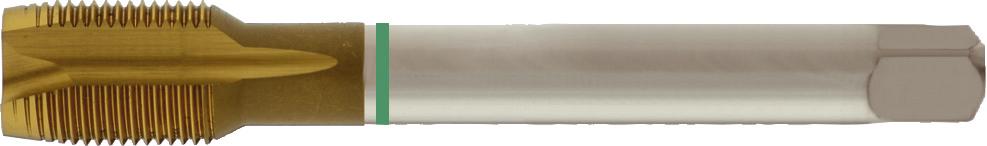
M.gewindeb. G D5156B HSSEG1′ Tin
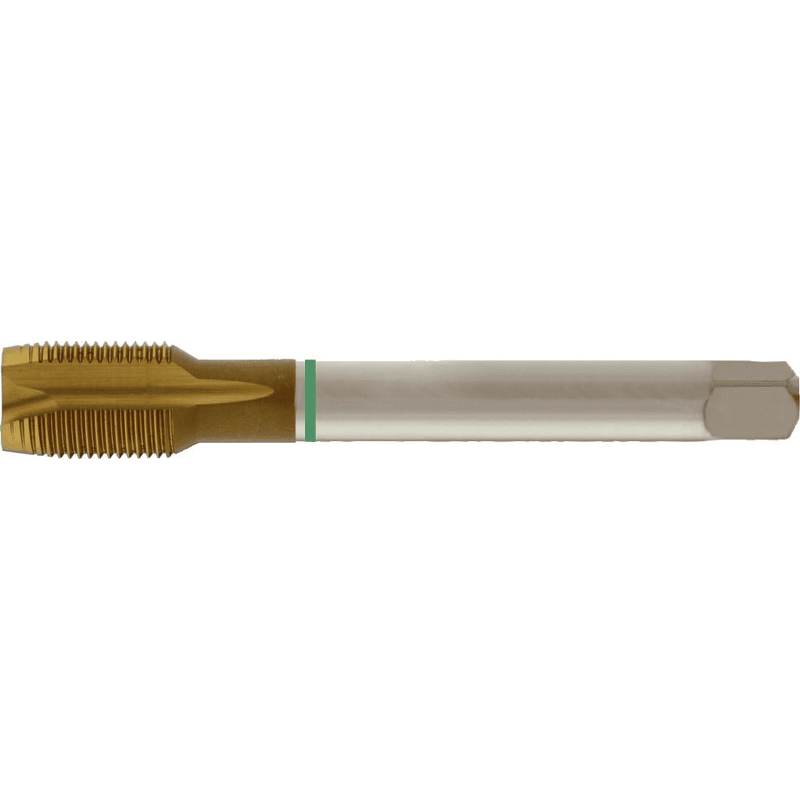
Hochwertiger Maschinen-Gewindebohrer aus HSS-E mit TiN-Beschichtung für präzise Innengewinde in Stahl und NE-Metallen. Die Beschichtung reduziert Reibung und erhöht die Standzeit deutlich.
Auf einen Blick
- Produktart: Maschinen-Gewindebohrer (Durchgangsloch)
Optimiert für den maschinellen Einsatz auf Bohrmaschinen und CNC-Bearbeitungszentren. Die Geometrie sorgt für guten Spanabtransport bei Durchgangsbohrungen.
- Material & Beschichtung: HSS-E (Kobaltlegiert) + TiN
HSS-E bietet höhere Warmhärte und Verschleißfestigkeit als Standard-HSS. Die goldfarbene TiN-Schicht senkt den Reibungskoeffizienten und schützt vor Kaltaufschweißen.
- Gewindeform: G (Rohrgewinde, zylindrisch/konisch nach DIN 5156)
Für dichtende Rohrverschraubungen nach DIN ISO 228/1 (zylindrisch) oder konisch. Wichtig für Installationen in Sanitär, Heizung und Druckluft.
- Einsatzbereich: Stahl bis ca. 900 N/mm², Guss, NE-Metalle
Deckt die gängigen Werkstoffe in Metallbau, Maschinenbau und Installation ab. Nicht für gehärtete Stähle oder hochlegierte Edelstähle ohne Kühlung geeignet.
Kurz-Check: Auf den Punkt
Vorteile
- TiN-Beschichtung für bis zu 3-fache Standzeit gegenüber unbeschichtetem HSS
- HSS-E (5% Co) meistert zähe Werkstoffe und höhere Schnittgeschwindigkeiten
- Präzisionsgeschliffene Schneiden für gratfreie Gewinde und maßhaltige Ergebnisse
- Normgerecht nach DIN 5156 – passend für Standard-Rohrgewindelehren
Nachteile / Zu beachten
- Nur für Durchgangsbohrungen geeignet (Spanabtransport nach vorne)
- Für Edelstahl (VA) oft spezielle Geometrien (z. B. HSSE-VAP) vorzuziehen
Technische Daten & Highlights
| Norm | DIN 5156 (Form B / Durchgangsloch) |
| Gewindeart | G (Whitworth-Rohrgewinde, zylindrisch) |
| Werkstoff | HSS-E (HSSE-Co 5) |
| Beschichtung | TiN (Titanitrid, goldfarben) |
| Schneidgeometrie | Rechts schneidend, 3-4 Gang Anschliff (Form B) |
| Anwendung | Maschineller Einsatz, Durchgangsbohrungen |
| Geeignete Werkstoffe | Stahl < 900 N/mm², Guss, Alu, Kupfer, Messing |
Wann lohnt sich das?
Ideal für:
Profis im Sanitär- und Heizungsbau, die regelmäßig G-Rohrgewinde in Stahl- oder Messingfittings schneiden. Die TiN-Beschichtung hält auch bei Serienfertigung stand und reduziert Werkzeugwechselzeiten.
Alternativen erwägen wenn:
Nuroccasionell ein einziges Gewinde nachgeschnitten werden muss. Hier reicht oft ein günstiger HSS-Handgewindebohrer-Satz (Vorschneider/Mittelschneider/Nachschneider) für den manuellen Einsatz.
Häufig gestellte Fragen (FAQ)
Was bedeutet „Form B“ bei diesem Gewindebohrer?
Form B bezeichnet einen 3- bis 4-gängigen Anschliff (ca. 8-10°) für Durchgangsbohrungen. Die Späne werden nach vorne in Bohrrichtung ausgeworfen – ideal für maschinelles Bohren auf Tischbohrmaschinen oder CNC.
Kann ich damit auch Edelstahl (V2A/V4A) bearbeiten?
Bedingt ja, aber nicht optimal. Für rostfreie Stähle sind Gewindebohrer mit dampfgehärteter Oberfläche (VAP) oder spezieller Geometrie (z. B. HSSE-PM, TiCN) besser geeignet, da sie Kaltaufschweißen stärker entgegenwirken. Kühlschmierstoff ist Pflicht.
Welches Kernlochbohrmaß benötige ich für G 1/2 Zoll?
Für G 1/2″ (zylindrisches Rohrgewinde) beträgt das Kernlochbohrmaß 19,0 mm (bei zylindrischem Gewinde) bzw. 18,5-19,0 mm bei konischem Gewinde. Immer die jeweilige Normtabelle (DIN EN 10226) prüfen.
Fazit & Empfehlung der Redaktion
Der M.gewindeb. G D5156B HSSEG1′ Tin ist ein solider Profi-Gewindebohrer für maschinelle Durchgangsbohrungen in Rohrgewinde-Normgrößen. Durch HSS-E und TiN-Beschichtung bietet er ein sehr gutes Preis-Leistungs-Verhältnis für Handwerk und Industrie bei der Bearbeitung von Stahl, Guss und NE-Metallen. Klare Kaufempfehlung für wiederkehrende Gewindeschneidarbeiten an Rohrverschraubungen.
Klingt gut? Hier geht’s weiter.
Jetzt Angebot prüfen und passende Größe beim Partner-Shop sichern.
* Werbelink: Als Partner verdienen wir an qualifizierten Verkäufen. Für dich bleibt der Preis unverändert.